· 深海通感 · 产品与解决方案 · 12 min read
工业检测中的光学系统与应用
工业 4.0 和智能制造的核心命题之一是"如何让机器看见"。从半导体晶圆缺陷检测到动力电池极片涂布质量监控,从 PCB 焊点自动识别到精密零件三维尺寸测量——每一个环节都离不开高性能光学系统的支撑。
背景:制造业升级背后的光学驱动力
工业 4.0 和智能制造的核心命题之一是”如何让机器看见”。从半导体晶圆缺陷检测到动力电池极片涂布质量监控,从 PCB 焊点自动识别到精密零件三维尺寸测量——每一个环节都离不开高性能光学系统的支撑。
与传统消费级相机不同,工业光学检测面临的环境更加苛刻:高速运动物体上的毫秒级曝光、微米级缺陷的可靠检出率、7x24 小时的长期稳定性、以及复杂光照条件下的信噪比保证。这要求光学系统在设计之初就将照明、成像、信号处理作为一个整体来考量。
本文介绍工业检测中几种典型的光学技术路线、核心器件选型原则,以及系统集成要点。
一、主要检测模式与技术路线
1.1 基于机器视觉的 2D 检测
最普及的形态:工业相机 + 光源 + 图像处理算法。看似简单,但要做到高检出率和低误报率,光学链路的设计至关重要。
关键要素:
典型应用:LCD 面板 mura 检测、PCB 元件缺失/错位识别、标签 OCR、药瓶液位判断。
1.2 基于 3D 传感的形貌测量
当高度信息不可忽略时,2D 相机力不从心。3D 光学检测技术提供了丰富的工具箱:
1.3 光谱检测与材料分析
很多肉眼不可见的缺陷可以通过光谱特征暴露出来:
- 高光谱成像:数百个窄波段同时采集,每个像素携带完整光谱曲线。可用于果蔬成熟度分级、塑料材质分类、药品成分分布分析。
- 拉曼光谱:分子振动指纹识别,无需制样即可鉴别化学成分。在制药原料确认、爆炸物检测中有独特价值。
- X 射线检测:穿透性成像,用于电子元器件内部焊点质量(BGA 空洞率)、电池内部结构完整性。
二、散射测量:表面质量的量化利器
许多工业产品的外观品质最终归结为表面的光学散射特性。光泽度、雾度、清晰度、橙皮纹——这些主观感知指标背后都有严谨的物理定义和标准化测量方法。
下图展示了一类专业的 3D 散射测量仪器系列:
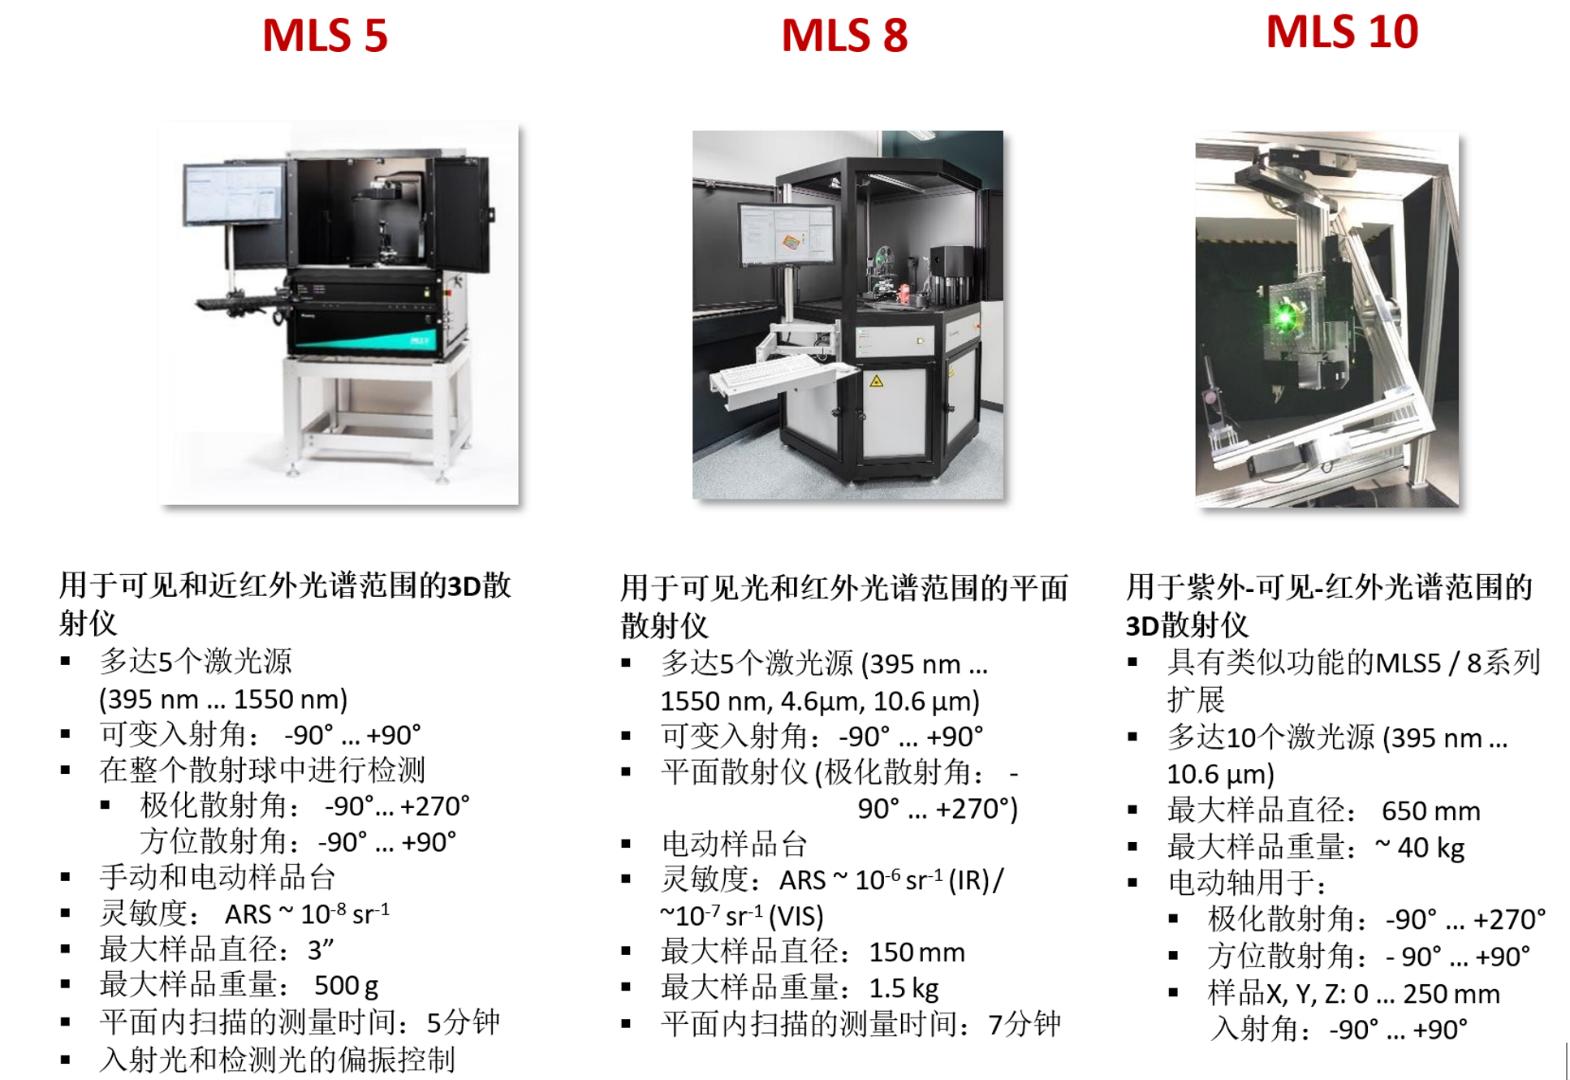
图:MLS 系列 3D 散射仪产品。MLS 5 用于可见-近红外的 3D 散射测量;MLS 8 为平面散射仪覆盖可见到红外光谱;MLS 10 为紫外-可见-红外全波段 3D 散射仪,支持多达 10 个激光源和 650mm 最大样品直径。
2.1 为什么散射测量重要?
以显示面板行业为例:屏幕表面的微纳纹理决定了防眩光效果和触控灵敏度。纹理太光滑则反光刺眼,太粗糙则图像模糊且手指滑动阻力异常。散射测量仪器可以定量给出 BRDF(双向反射分布函数),让”手感”变成可管控的工程参数。
类似地:
- 涂层行业:涂料的光泽度和 DOI(清晰度影像度)直接影响终端产品观感
- 金属加工:抛光表面的各向异性散射反映加工痕迹方向
- 光学镀膜:薄膜的微量散射损耗决定了高功率激光系统的寿命
- 半导体:晶圆表面的 haze(雾度)与光刻良率直接相关
2.2 散射仪器的核心技术指标
一台合格的工业散射仪应具备:
- 多角度同步采集:一次测量覆盖 -90° 至 +90° 的完整半球空间
- 多波长覆盖:至少涵盖 375nm~1550nm(UV-VIS-NIR),适应不同材料响应
- 高动态范围:镜面反射到漫散射的强度差可达 6~8 个数量级,探测器需同时兼顾两端
- 偏振控制:s/p 分量分离测量,获取完整的 Mueller 矩阵信息
- 自动化样品台:电动旋转/平移,支持 Mapping 扫描大面积样品
三、系统集成实战要点
3.1 照明是成败的一半
工业检测界有一句老话:“照得好才能拍得好”。照明设计的重要性往往被低估。
常用照明拓扑:
- 明场照明:光源与相机同轴,适合低反光平坦表面
- 暗场照明:光源斜入射,只有散射光进入相机,突出划痕/颗粒/凸起
- 同轴漫反射照明:通过半透半反镜引入均匀漫射光,消除金属表面镜面反射干扰
- 偏振差分照明:交叉偏振器滤除镜面成分,仅保留表面应力/双折射引起的信号
3.2 镜头选择的工程经验
- 远心镜头:放大倍率不随物距变化,是精密测量的首选。注意远心度(telecentricity)<0.1° 才能满足微米级测量要求。
- 大靶面镜头:传感器尺寸从 1/2” 到 APS-H 甚至全画幅越来越大,镜头需匹配像方视野和边缘 MTF。
- 短波红外(SWIR)镜头:常规玻璃在 1100nm 以上透过率骤降,必须选用特殊玻璃或石英材料。
- 线扫镜头:针对线阵相机的专用设计,畸变控制和 MTF 均匀性要求高于面阵镜头。
3.3 软件与算法
光学硬件只是前端。后端的图像处理流水线同样关键:
当前趋势是将部分预处理(如去噪和增强)在光学端完成——比如通过光学计算(Optical Computing)在模拟域直接完成傅里叶变换或边缘提取,降低对算力的需求。
四、行业应用实例
4.1 半导体晶圆检测
最苛刻的工业光学应用之一。先进制程节点下,缺陷尺寸已缩小到纳米量级。检测系统采用深紫外(DUV)照明 + 高 NA 物镜 + TDI 线阵相机的时间延迟积分模式,在晶圆高速运动下实现亚百纳米的缺陷捕获率。一台高端检测设备的光学子系统成本可达数百万美元。
4.2 新能源电池制造
锂电池生产线上,光学检测贯穿始终:
- 涂布工序:电极浆料的厚度均匀性(面密度 CV < 1%)、边缘齐整度
- 辊压工序:极片的平整度和厚度一致性
- 叠片/卷绕工序:隔膜对齐精度、极耳焊接质量
- 注液封装工序:密封胶完整性、电解液填充状态
其中,涂布厚度检测常采用 β 射线/X 射线兼用方案,而表面缺陷(针孔、划痕、异物)则依靠高分辨率线扫视觉系统。
4.3 汽车电子与 ADAS
自动驾驶感知系统的产线测试本身就是一项光学工程:
- 摄像头模组:SFR(空间频率响应)、眩光、色彩还原度、动态范围的自动化光机箱测试
- 激光雷达(LiDAR):发射光束发散角、接收视场角、测距精度和反射率响应曲线的校准
- 毫米波雷达:虽然不是光学,但其射频暗室中的场分布测试也借鉴了光学近场扫描的技术思路
五、未来趋势
- 原位在线检测:从前端的”抽检+离线”转向嵌入生产线每道工序的”100% 在线全检”,光学系统需要更高的速度和可靠性。
- 多模态融合:可见光 + SWIR + 3D + 高光谱的多传感器融合,一次采集解决多维度的质检需求。
- 小样本学习:深度学习模型在新产线上的冷启动问题——利用合成数据和迁移学习,将训练样本量从数千降到几十。
- 光学计算芯片:利用超构表面或衍射神经网络在光路中直接完成推理运算,突破电子算力的功耗墙。
六、结语
工业检测光学是一个跨学科的工程领域——它既是应用光学(照明、成像、光谱)的练兵场,也是机械设计(精密运动、减震隔离)、电子工程(高速采集、实时处理)和数据科学(机器学习、统计分析)的交汇点。成功的工业光学系统从来不是靠堆砌昂贵器件,而是建立在对被测对象物理特性的深刻理解和对整体链路的系统级优化之上。随着中国制造业向价值链上游攀升,对高端工业光学系统的需求将持续增长,这也正是光学工程技术人员的广阔舞台。